

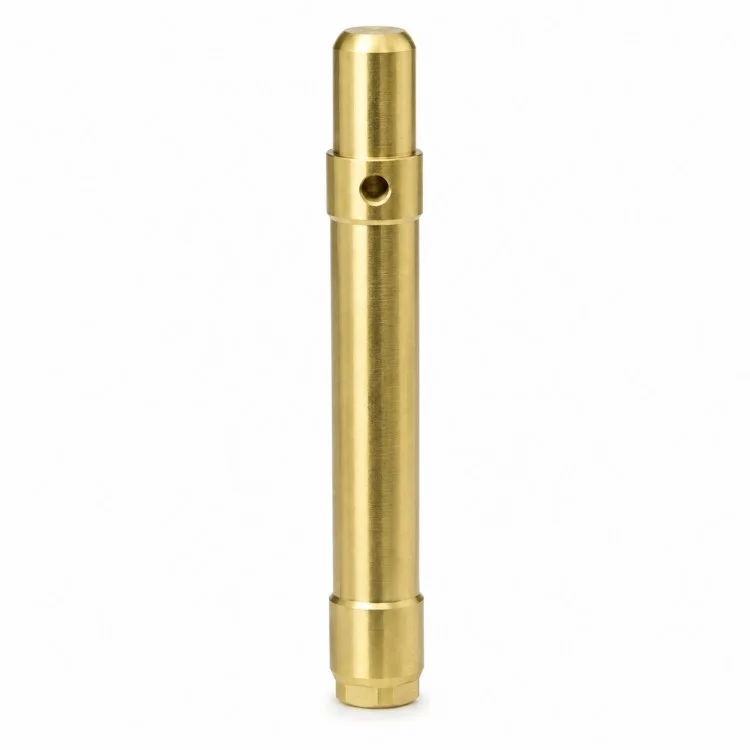
A Xiangxing Xin precíziós CNC-megmunkálású, keresztfúrású lépcsős tengelyt gyárt az OEM vásárlók számára közvetlen gyártóként, az összeszerelést befolyásoló méretviszonyokra összpontosítva, ahelyett, hogy minden jellemzőt önállóan kezelne. A hosszú középső rész biztosítja az elsődleges hengeres referenciapontot, míg a lépcsős vállak és a végátmérők használhatók a helymeghatározásra, alátámasztásra vagy csatlakoztatásra az ügyfél tervei szerint.
Az egyik lépcsős szakasz közelében keresztirányú furat van elhelyezve. A berendezés kialakításától függően egy ilyen tulajdonság használható csaphoz, reteszelőelemhez, rögzítési ponthoz vagy más mechanikus interfészhez; tényleges funkciójának követnie kell a vevő rajzát, nem pedig a gyártás során feltételezni.
A hosszú tengelykomponensek esetében a folyamattervezés során figyelembe kell venni a teljes hosszúság, a csap átmérők, a vállhelyzetek és a furatok elhelyezkedése közötti kapcsolatot is. A megfelelő esztergálási szekvenciákat, alátámasztási módszereket és másodlagos fúrási műveleteket a geometriának megfelelően választják ki, hogy a fontos illeszkedési területek helyesen kapcsolódjanak a fő forgási nullaponthoz.
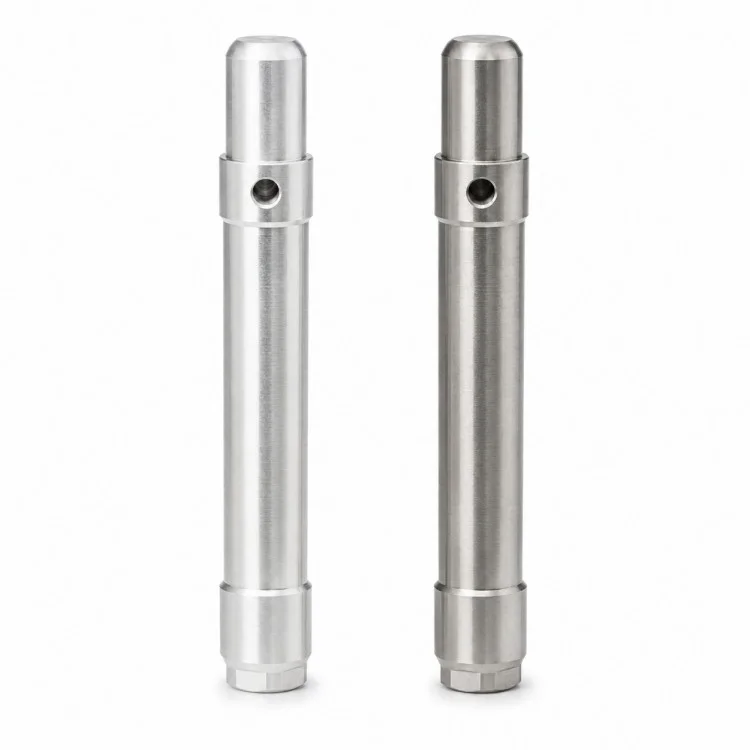
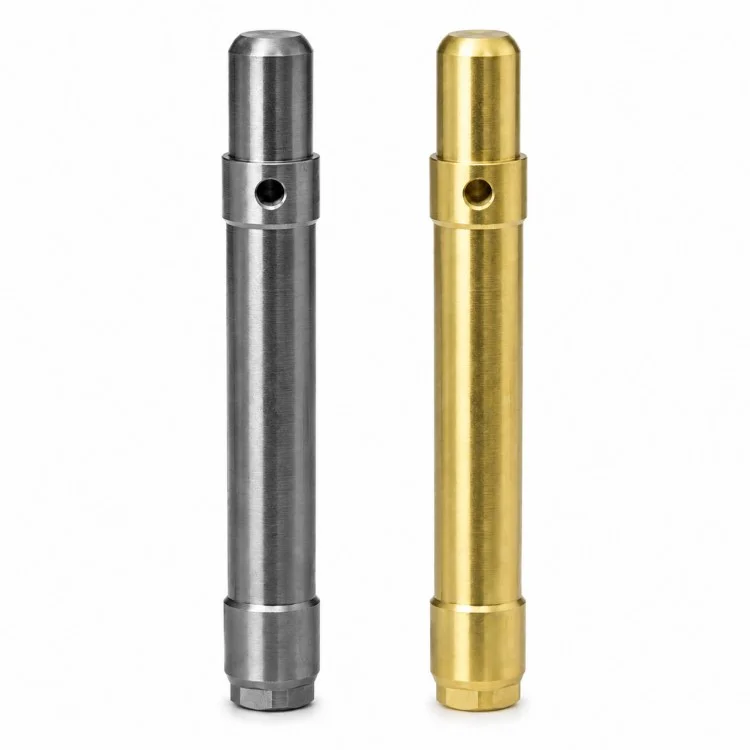
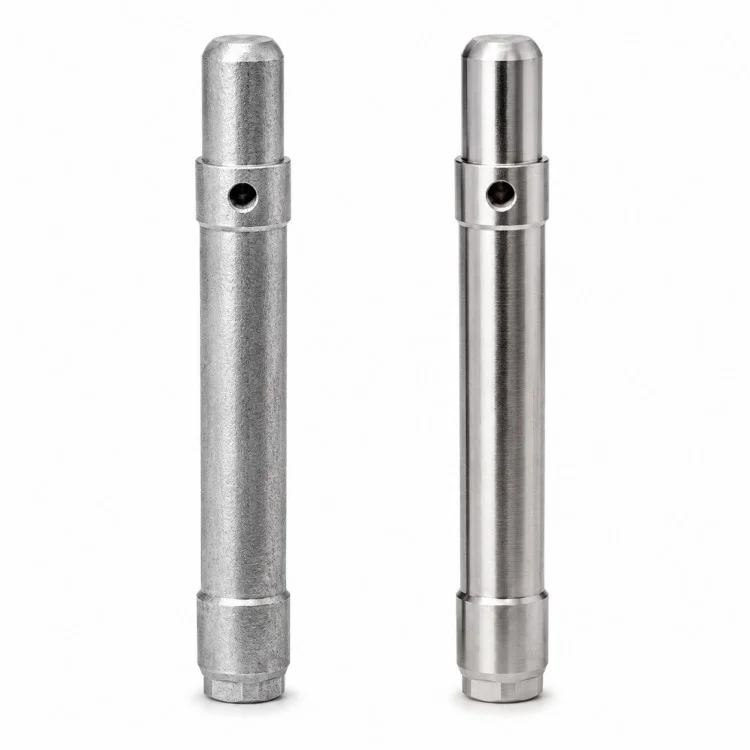
Az anyagválasztás a szilárdsági, kopási, korróziós és súlyigényekhez igazítható. Rozsdamentes acél, szénacél, ötvözött acél, alumíniumötvözet, sárgaréz vagy más megmunkálható fémek is számításba jöhetnek, ha műszakilag alkalmasak. Hőkezelést, csiszolást, bevonatot vagy más másodlagos eljárásokat csak akkor alkalmaznak, ha a műszaki leírás előírja.
Xiamen Xiangxing Xin Ipari és Kereskedelmi Co., Ltd.tartalmazhatja a tengely átmérőjét, a válltávolságot, a keresztfurat helyzetét, a végjellemzőket és a kritikus illeszkedési méreteket az ellenőrzési tervben. Ez a megközelítés nem szabványos berendezési projektekhez alkalmas, ahol a megbízható mechanikai illeszkedés többet jelent, mint egyszerűen egy általános katalógustengelyhez való illeszkedés.
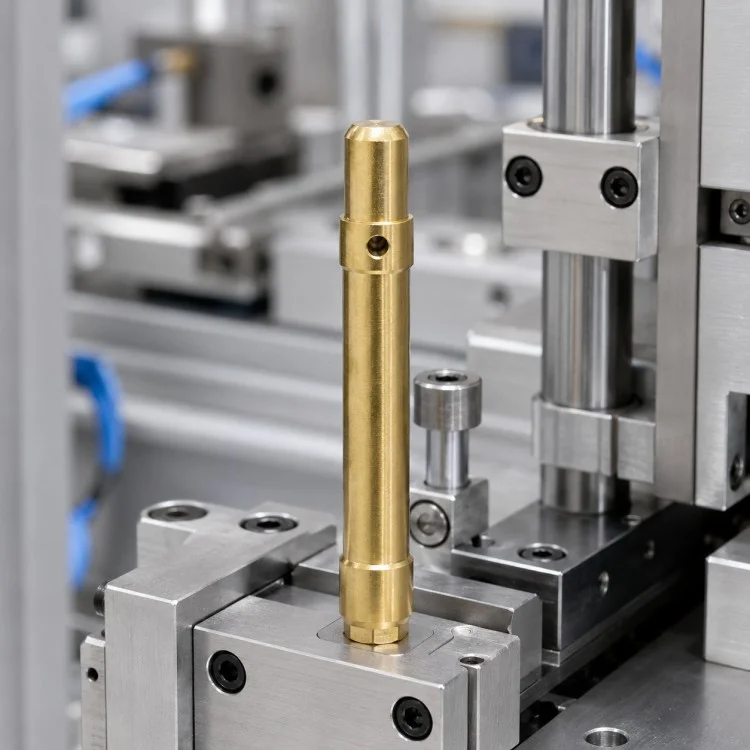
Különböző tengelyátmérők és vállak integrálhatók egy komponensbe, ami lehetővé teszi több elhelyezési és illeszkedési terület összehangolását ugyanazon a forgótesten.
A keresztirányú furat a közeli váll- és tengelyponthoz való viszonyának megfelelően pozícionálható, ami akkor fontos, ha a furat részt vesz a rögzítésben, reteszelésben vagy összeszerelésben.
A hosszú hengeres alkatrészek a támasztékra, a megmunkálási sorrendre és a méretviszonyokra kell odafigyelni, nem pedig egyszerűen az egyes átmérőket egymástól függetlenül elforgatni.
Letörések, csökkentett átmérőjűek, lapos vagy egyéb végszerkezetek beépíthetők az illesztési berendezésnek és a beépítési módnak megfelelően.
A méretek a tényleges szerelési interfész körül vannak meghatározva, így az alkatrész alkalmas nem szabványos gépekhez, ahol a katalógustengelyek nem felelnek meg a kívánt geometriának.
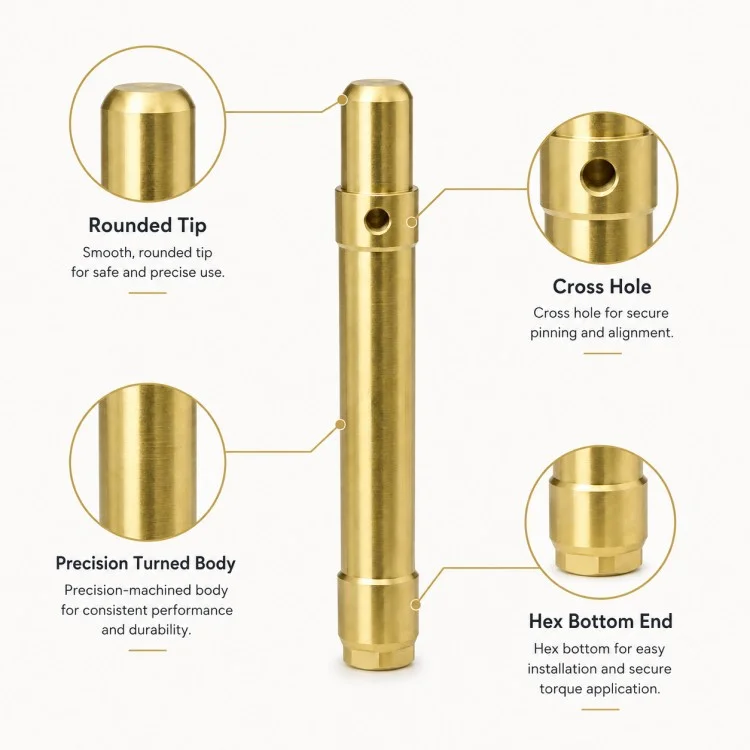
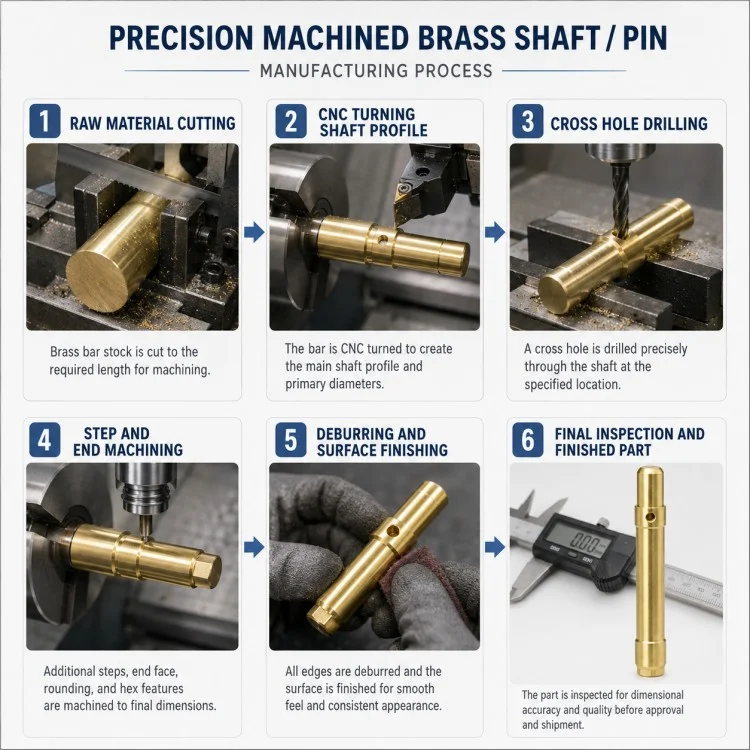
A precíziós CNC megmunkálású, keresztfúrású lépcsős tengely előállításához az esztergálási nullapontot és a keresztirányú jellemzőt egyetlen megmunkálási rendszerként kell megtervezni, nem pedig független műveleteket.
| Folyamat Stage | Fő vezérlőpont |
| Rajz áttekintése | Határozza meg a csapokat, vállakat, keresztfuratokat és a kritikus illeszkedési méreteket |
| Nyersanyag előkészítés | Válassza ki a megfelelő rúdkészletet és megmunkálási ráhagyást |
| Központ / Nullapont előkészítése | Stabil referenciák létrehozása a hosszú tengelyű megmunkáláshoz |
| Durva esztergálás | Forma fő átmérők és lépcsőzetes geometria |
| Félkész esztergálás | Finomítsa a naplókat, a vállakat és a végrészeket |
| Keresztfurat megmunkálás | Fúrja meg vagy gépelje meg a keresztirányú jellemzőt a megadott helyen |
| Feature megmunkálás | Komplett letörések, csökkentett szakaszok vagy más meghatározott geometria |
| Opcionális hőkezelés | Csak akkor alkalmazható, ha az anyag tulajdonságai vagy keménysége megköveteli |
| Esztergálás / köszörülés befejezése | Ha meg van adva, fejezze be a kritikus naplókat |
| Sorjázás | Távolítsa el a sorját a lyukak, vállak és élek körül |
| Végső ellenőrzés | Ellenőrizze az átmérőt, a távolságot, a keresztfuratok helyzetét és az illeszkedési méreteket |
| Tisztítás és védelem | Készítse elő a kész alkatrészeket a szállításhoz |
| Összehasonlító elem | Rajz alapú megmunkált tengely | Szabványos tengely/csap |
| Tengelyátmérők | A tényleges összeszerelést több átmérő is követheti | Általában a szabványos geometriára korlátozódik |
| Vállhelyzet | A berendezés elrendezése szerint határozzák meg | Katalógus kialakítással javítva |
| Keresztlyuk | A helyzet és az átmérő követheti a rajzot | Gyakran nem elérhető vagy szabványosított |
| Vége geometria | Különleges átmeneteket és funkciókat tartalmazhat | Korlátozott lehetőségek |
| Párosító felületek | Valójában csatlakoztatott alkatrészek köré készült | Általános használatra tervezték |
| Anyag útvonala | A munkakörülményeknek megfelelően kiválasztva | Közös standard fokozatok |
| Alkalmazás | Nem szabványos OEM gépek | Általános mechanikai használat |
Igen. A furat átmérője, axiális helyzete és a közeli vállhoz való viszony követheti a jóváhagyott rajzot.
Igen. Több csap, váll és lépcsős szakasz megmunkálható a szükséges illesztési felületeknek megfelelően.
Nem. A köszörülés a tűréstől, a felületi minőségtől, az illeszkedéstől és a funkcionális követelményektől függ. Csak akkor szabad hozzáadni, ha technikailag szükséges.
Igen. Letörések, csökkentett átmérők, lapok vagy egyéb végelemek készíthetők a berendezés kialakításának megfelelően.
Előnyben részesítjük a 2D-s rajzot vagy a 3D-s modellt, az anyaggal, a mennyiséggel, a tűrésekkel, a felületi követelményekkel és a kritikus párosítási területekre vonatkozó információkkal együtt.
Igen, mérnöki felülvizsgálat tárgyát képezi. Az anyagváltozások befolyásolhatják a megmunkálást, a szilárdságot, a kopási viselkedést és a későbbi megmunkálást.
Ez az alkalmazástól függ, de a csap átmérője, a válltávolság, a keresztfuratok helyzete és az illeszkedési területek általában fontosak az ilyen típusú tengelyeknél.
Hosszú, nem szabványos tengelyű projektekhez,Xiamen Xiangxing Xin Ipari és Kereskedelmi Co., Ltd.a Xiangxing Xin gyártási megközelítést használja a precíziós CNC megmunkálású keresztfúrású lépcsős tengely gyártás támogatására a folyamat felülvizsgálatától az ismételt rendelésekig.
A megmunkálási útvonal a főtengely-referencia köré építhető, így a csapok, vállak és keresztirányú jellemzők kapcsolódó funkcionális geometriaként vezérelhetők.
A folyamatok sorrendje és a munkatartás a tengelyhossz és az átmérő összefüggései alapján választható ki ahelyett, hogy ugyanazt a beállítást alkalmaznánk, mint a rövid hengeres részeknél.
Az esztergálás és a keresztirányú furatműveletek együtt tervezhetők, hogy csökkentsék a gyártás közbeni szükségtelen nullapont-módosításokat.
A kritikus illeszkedési területek, vállak, furatok helyzetei és végszerkezetei a gyártás előtt azonosíthatók, így az ellenőrzési erőfeszítések az összeszerelést ténylegesen befolyásoló méretekre összpontosítanak.
Az új alkatrész ellenőrzése után a megerősített folyamatinformációkat be lehet vinni a későbbi ismételt gyártásba, ahelyett, hogy a műszaki útvonalat nulláról újjáépítenék.
Xiangxing Xinkoordinálni tudja az esztergálást, fúrást, opcionális marást, hőkezelést, köszörülést és felületkezelést az adott tengelykialakításnak megfelelően.
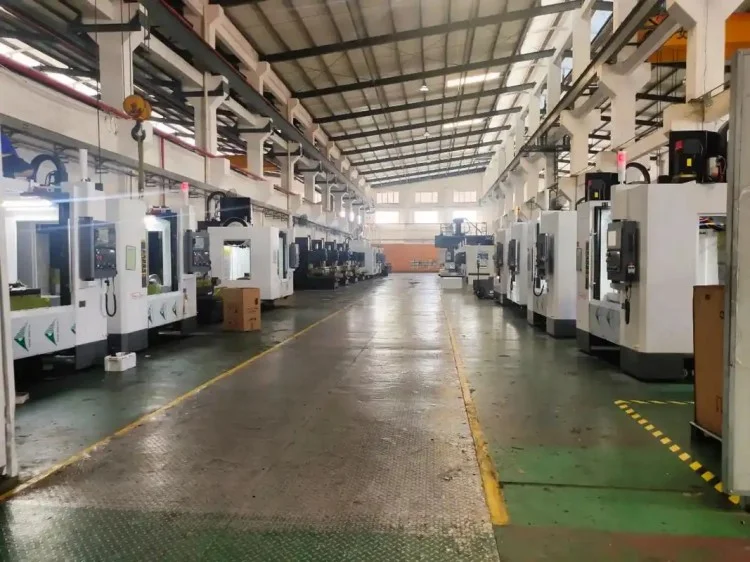
Cím
No. 168 Tonglian út, Hugan Village, Xinmin város, Tongan kerület, Xiamen
Tel


